Cómo se fabrica un puzzle cortado con láser
El corte por láser permite reproducir con precisión formas de puzle complejas. Este artículo explica el principio de corte, la preparación del diseño y las trayectorias, y la elección y sujeción del tablero; en la segunda parte trata los parámetros, el lijado y cómo la precisión afecta al encaje.
Puntos clave
-
Equilibrio de parámetros La potencia, la velocidad y el foco deben ajustarse con cortes de prueba; el ancho del corte y el grado de carbonización influyen directamente en la resistencia del cuello de la lengüeta y en la holgura del encaje.
-
Posprocesado imprescindible El lijado y la eliminación del polvo quitan el polvo carbonizado y las rebabas, pero hay que contener la fuerza: lijar en exceso modifica las dimensiones del contorno y estropea el ajuste.
-
La precisión define el tacto Solo con un corte estable, buena verticalidad y una alineación exacta se logra una resistencia moderada y una sensación de asentamiento nítida, un criterio clave para juzgar el esmero de la fabricación.
Principio básico del corte por láser
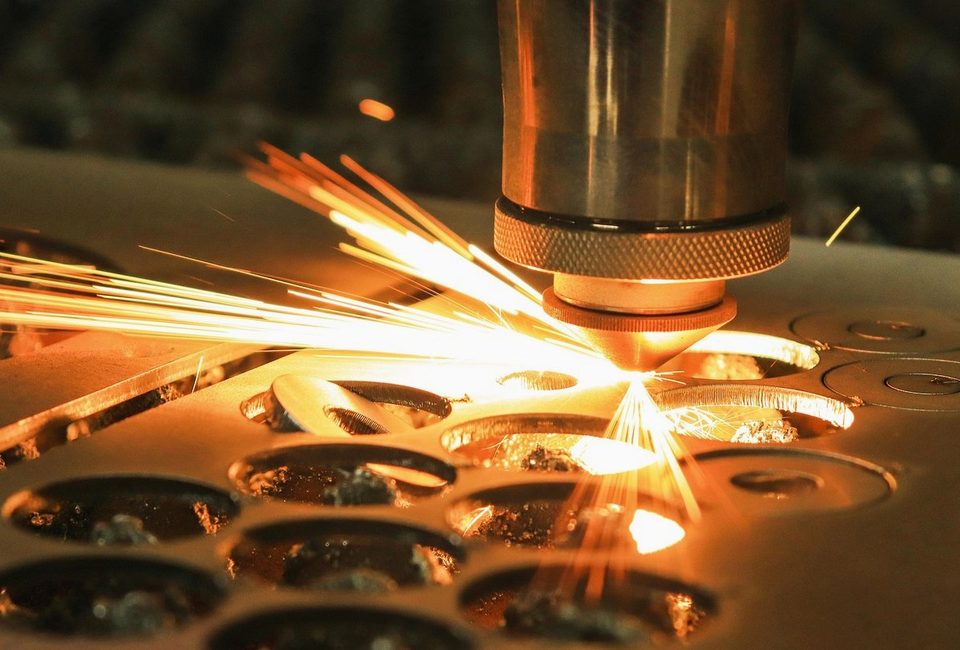
El núcleo del corte por láser consiste en enfocar el haz mediante lentes en un punto de luz finísimo que incide sobre la superficie del tablero. En ese punto la energía se concentra al máximo: las fibras de la madera se carbonizan y se gasifican rápidamente por el calor, y el material se separa siguiendo la trayectoria del haz. Todo el proceso se realiza sin que ninguna herramienta toque el tablero, de modo que no hay desgaste de cuchillas ni presión mecánica sobre las piezas.
Los equipos que se emplean para trabajar tableros de madera suelen utilizar láser de dióxido de carbono. La longitud de onda de este tipo de láser es fácilmente absorbida por materiales orgánicos como la madera y el papel, lo que da una eficiencia de corte y una calidad de borde más estables. El cabezal láser lo mueve un sistema de control a lo largo de guías en dos direcciones y corta tramo a tramo según la trayectoria programada. Una vez fijada la trayectoria, el mismo diseño puede ejecutarse una y otra vez y el contorno de cada pieza se mantiene muy uniforme.
Frente a la sierra de calar tradicional y a los troqueles, el corte por láser ofrece una libertad de formas claramente distinta. La sierra depende del pulso del operario y el troquelado exige fabricar antes una cuchilla específica; ambos tienen limitaciones con esquinas diminutas y curvas irregulares. Con el láser basta modificar el archivo digital para cambiar el contorno, así que los bordes irregulares, los encajes delicados y los pedidos personalizados de pequeñas tiradas pueden resolverse con el mismo proceso.
Preparación del diseño y de la trayectoria de corte
Antes de cortar, hace falta un diseño vectorial que la máquina pueda leer. El contorno de un puzle no es una fotografía común, sino una trayectoria formada por líneas y nodos, normalmente en formato vectorial. Cada línea representa el recorrido que seguirá el láser, y dos piezas contiguas comparten un mismo borde, por lo que una sola línea define la forma de ambas. Quien diseña debe asegurarse de que las líneas sean continuas y cerradas, y de que no haya nodos sobrantes superpuestos.
Una vez terminado el diseño, hay que revisar los detalles de la trayectoria. Las esquinas demasiado afiladas tienden a formar salientes frágiles en la pieza, y los cuellos demasiado estrechos pueden romperse al encajar. Por eso en el diseño se suele mantener una anchura adecuada en la base de las partes salientes y se redondean las curvas de los encajes. Estos ajustes parecen mínimos, pero influyen directamente en la durabilidad de las piezas y en la fluidez del montaje.
Además de las líneas de contorno, el diseño suele incluir otras capas. Por ejemplo, el borde exterior del marco, los motivos que se van a grabar y las marcas de posicionamiento corresponden cada uno a una operación distinta. Las líneas de corte y las de grabado se distinguen por color o por capa, para que la máquina grabe primero y corte después, evitando que las piezas se separen y se desplacen antes de tiempo. Ordenar las capas y definir sus atributos es un paso que no puede omitirse antes del trabajo definitivo.
- Comprobar que las trayectorias sean líneas continuas y cerradas
- Eliminar nodos duplicados y sobrantes
- Verificar que las esquinas y los cuellos tengan anchura suficiente
- Ordenar las capas según la secuencia de trabajo
Elección y sujeción del tablero
La elección del tablero influye directamente en el resultado del corte y en la calidad del producto final. Entre los más usados para puzles están los contrachapados de varias capas, como el de tilo y el de abedul: tienen una veta fina y un grosor uniforme, y tras el corte los bordes quedan más limpios. Si el tablero contiene mucha resina o las capas de cola son irregulares, el láser puede provocar quemaduras localizadas o cortes incompletos. Por eso, antes de la producción en serie conviene comprobar la planitud y la estructura interna del tablero.
Una vez colocado el tablero en la mesa de trabajo, la forma de sujetarlo es igual de importante. Si la madera presenta una ligera deformación, cambia la distancia entre el foco del láser y la superficie, y algunas zonas quedan con el corte demasiado ancho o incompleto. Lo habitual es usar una mesa de panal con extracción y succión para que el tablero quede pegado a la superficie; también pueden emplearse pesos o abrazaderas para aplanarlo. Cuanto más plano esté, más estable será la distancia focal y más uniforme el ancho del corte en todas partes.
Conviene además cuidar la protección de la superficie. Durante el corte se genera humo, que fácilmente deja marcas de ahumado en la madera, sobre todo en la cara impresa. Muchos fabricantes colocan una película protectora sobre la superficie y la retiran al terminar el corte, para mantener la imagen limpia. Si el tablero se imprime antes, hay que prestar atención al registro entre el diseño y la trayectoria de corte, de modo que los límites de la imagen coincidan con precisión con el contorno de las piezas.
Parámetros de corte y acabado de los bordes
Los parámetros de corte dependen sobre todo de cómo se combinan tres factores: la potencia del láser, la velocidad de desplazamiento y la posición del foco. Con demasiada potencia o muy poca velocidad, la madera se quema en profundidad, el corte se ensancha y los bordes quedan con un marcado ribete negro carbonizado; con potencia insuficiente o demasiada velocidad, puede que el láser no atraviese del todo y queden finas fibras todavía unidas. En la práctica, se suele empezar cortando piezas de prueba pequeñas del mismo lote de tableros y afinar los valores según el resultado.
La posición del foco tampoco se puede pasar por alto. Si el foco se aleja de la superficie del tablero, el haz se ensancha, la energía se dispersa, el corte se hace más ancho y los ángulos agudos del dibujo se redondean. En un puzle, el cuello de la lengüeta es la zona más fina y la más vulnerable: si es demasiado estrecho, se rompe; si es demasiado ancho, el encaje entre lengüeta y hueco queda flojo. Por eso, el ancho del corte debe compensarse ya desde la fase de diseño.
El tratamiento de los bordes es el primer retoque tras el corte. La capa carbonizada que deja el láser no es profunda, pero mancha los dedos y los motivos contiguos y deja un tacto áspero en el borde. Lo habitual es ayudarse de la extracción de humos y de un flujo de aire para reducir los residuos adheridos, y eliminar después el polvo de carbón que quede en los pasos posteriores. Según la veta y el contenido de resina, el color y el olor de los bordes también varían, algo propio del material.
Pasos de lijado y limpieza
Una vez terminado el corte, el tablero todavía no es un puzle. Los bordes de las piezas llevan polvo carbonizado y la superficie puede conservar restos de adhesivo de la película protectora o marcas de humo. El lijado sirve para eliminar esos residuos sin alterar las dimensiones del contorno, de modo que los bordes queden lisos y la superficie uniforme. Parece un paso sencillo, pero exige contener la fuerza: lijar de más adelgaza las lengüetas y afecta directamente a la holgura del encaje.
Los pasos habituales de lijado y limpieza son más o menos los siguientes; el orden real se ajusta según el tablero y las costumbres de cada taller:
Tras el lijado hay que quitar el polvo a fondo; de lo contrario, el serrín residual se cuela en las juntas al montar y impide que las piezas encajen del todo. La limpieza se hace sobre todo en seco, evitando el exceso de agua para que la madera no absorba humedad, se hinche y cambie de tamaño. Las piezas limpias se revisan por grupos según el motivo y se descartan las que tengan esquinas rotas o grietas antes de pasar al embalaje.
- Lijar suavemente los bordes de las piezas con papel de lija fino para eliminar el polvo carbonizado y las rebabas
- Pasar un paño con suavidad por la superficie para quitar los restos de adhesivo de la película protectora y las marcas de humo
- Retirar con un cepillo suave o con aire el serrín de las juntas
- Revisar pieza por pieza que no haya grietas, esquinas rotas ni puntos de unión sin cortar del todo
- Agrupar por zonas del motivo para facilitar el embalaje y el recuento posteriores
Cómo influye la precisión del corte en el montaje
El efecto más directo de la precisión de corte es el ajuste entre las piezas. Cuando el ancho del corte es constante y el contorno coincide con el diseño, las piezas contiguas encajan sin bailar y sin necesidad de forzarlas. En cambio, si el corte se ensancha y se estrecha de forma irregular, unas piezas quedan demasiado sueltas y otras demasiado apretadas, la sensación al montar no es uniforme y, una vez armado, es fácil que aparezcan abultamientos o huecos localizados.
La precisión también afecta a la alineación del conjunto. Si el tablero se desplaza ligeramente durante el corte, o si el cabezal láser se desvía en las esquinas a alta velocidad, el error acumulado impide que los bordes de todo el puzle queden alineados. Los puzles de madera tienen cierto grosor, y también se nota la verticalidad del corte: un canto inclinado hace que las piezas solo se agarren por la superficie y se suelten con facilidad al darles la vuelta. Por eso conviene revisar a la vez la verticalidad y la precisión horizontal.
Para quien monta el puzle, una buena precisión se traduce en la «sensación de asentamiento»: al alinear la pieza, se hunde suavemente en su sitio y una resistencia moderada la mantiene fija. Esa sensación es el resultado conjunto de la compensación del diseño, los parámetros, la sujeción del tablero y el lijado, y cualquier fallo en uno de estos eslabones se amplifica. Entender este proceso también ayuda a juzgar si una pieza está bien hecha y a tener más criterio a la hora de coleccionarla y cuidarla.
Este artículo ofrece únicamente información de carácter general y no constituye asesoramiento profesional.