雷射切割拼圖是如何製成的
雷射切割讓複雜的拼圖形狀得以精準重現。本文依序說明切割原理、圖稿與路徑準備、板材選擇與固定,並於後半說明參數、打磨與精度對拼合的影響。
重點摘要
-
參數取捨 功率、速度與焦點需搭配試切調整,切縫寬度與碳化程度都會直接影響凸塊頸部的強度與嵌合鬆緊。
-
後處理必要 打磨與除塵能清除碳化粉末與毛邊,但力道需克制,過度打磨會改變輪廓尺寸而破壞配合。
-
精度決定手感 切縫穩定、垂直度良好且對位準確,才能形成適度阻力與清楚的落位感,這是判斷製作細緻度的重要依據。
雷射切割的基本原理
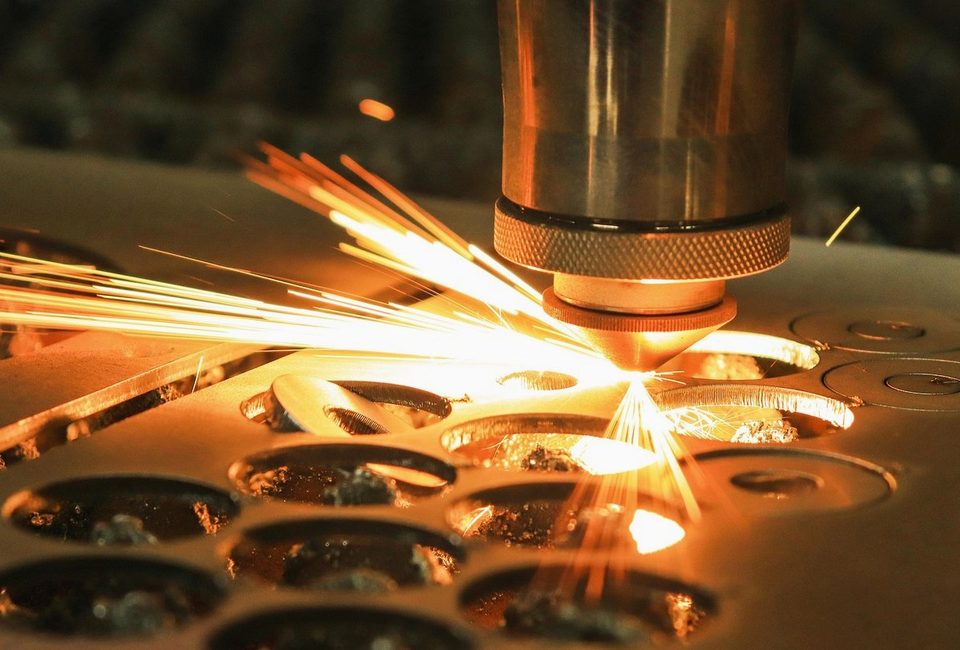
雷射切割的核心,是將雷射光束經由鏡片聚焦成極細的光點,照射在板材表面。光點所在之處能量高度集中,木質纖維受熱後迅速碳化並氣化,材料因而沿著光束行進的軌跡分離。整個過程不需要刀具接觸板材,因此不會產生刀刃磨耗,也不會對木片施加機械擠壓。
用於木板加工的設備,多半採用二氧化碳雷射。這類雷射的波長容易被木材與紙類等有機材料吸收,切割效率與邊緣品質都較為穩定。雷射頭由控制系統驅動,沿著兩個方向的導軌移動,依照預先設定的路徑逐段切割。路徑一旦確定,同一份圖稿可以重複執行,各片的輪廓能保持高度一致。
相較於傳統的線鋸與沖壓模具,雷射切割在形狀自由度上具有明顯差異。線鋸依賴操作者的手感,沖壓模具則須先製作專用刀模,兩者在處理細小轉角與不規則曲線時都有限制。雷射只需修改電子檔案即可改變輪廓,因此異形邊緣、細緻的凹凸扣合與小批量的客製化需求,都能以相同流程處理。
圖稿與切割路徑的準備
切割之前,首先需要一份可供機器讀取的向量圖稿。拼圖的輪廓並非一般照片,而是由線條與節點構成的路徑,常見格式為向量檔。每一條線代表雷射將要行經的軌跡,相鄰兩片共用同一條邊界,因此一條線同時決定了兩片木片的形狀。圖稿設計者須確保這些線條連續、封閉,且沒有重疊的多餘節點。
圖稿完成後,還要檢查路徑的細節。過於尖銳的轉角容易在木片上形成脆弱的凸出處,過窄的頸部則可能在拼合時斷裂。設計時通常會讓凸出部位的根部保持適當寬度,並讓凹凸扣合的曲線圓順。這些調整看似微小,卻直接關係到木片是否耐用,以及拼合時的順暢程度。
除了輪廓線之外,圖稿上往往還包含其他圖層。例如,邊框的外緣、需要雕刻的圖案,以及定位用的標記,各自對應不同的加工動作。切割線與雕刻線會以顏色或圖層區分,讓機器先執行雕刻、再進行切割,避免木片先分離後位移。整理好圖層的順序與屬性,是正式加工前不可省略的一步。
- 確認路徑為連續且封閉的線條
- 移除重複與多餘的節點
- 檢查轉角與頸部寬度是否足夠
- 依加工順序整理圖層
板材選擇與固定方式
板材的選擇會直接影響切割結果與成品質感。拼圖常用的木板包括椴木與樺木等多層膠合板,這類材料紋理細緻、厚度均勻,切割後邊緣較為整齊。若板材含有大量樹脂或膠層不均,雷射經過時可能出現局部燒焦或切不透的情形。因此,在量產前通常會先確認板材的平整度與內部結構。
板材放上工作台之後,固定方式同樣重要。木板若有些微翹曲,雷射焦點與板面的距離就會改變,造成部分區域切口偏寬或切割不完全。常見的做法是利用蜂巢式工作台配合排氣與吸附,使板材緊貼檯面;也可使用重物或夾具輔助壓平。固定得越平整,焦距越穩定,各處切口的寬度也越一致。
此外,板材表面的保護也須留意。雷射切割時會產生煙塵,容易在木面留下煙燻痕跡,尤其是已印刷圖案的正面。許多製作者會在表面貼上保護膜,待切割完成後再撕除,以保持畫面乾淨。若需要在板材上先行印刷,則須注意圖稿與切割路徑的對位,讓圖案邊界與木片輪廓準確重合。
切割參數與邊緣處理
切割參數的設定,主要取決於雷射功率、移動速度與焦點位置三者的搭配。功率過高或速度過慢,木材會被燒得過深,切縫變寬,邊緣出現明顯的碳化黑邊;功率不足或速度過快,則可能無法完全穿透,留下仍相連的細小纖維。實際操作時,通常先以同一批板材裁出小塊試切,再依結果微調數值。
焦點位置同樣不可忽視。焦點若偏離板材表面,光斑變大,能量分散,切縫會隨之增寬,圖形的銳角也會變得圓鈍。對於拼圖而言,凸塊頸部是最細、最容易受影響的位置,頸部過窄會導致斷裂,過寬則會讓凸凹之間顯得鬆垮。因此,切縫寬度必須在圖稿階段就被納入補償的考量。
邊緣處理則是切割之後的第一道修整。雷射造成的碳化層雖然不深,卻會沾染手指與鄰近圖案,並使邊緣觸感乾澀。常見的做法是以排氣與氣流輔助,減少煙塵附著,再於後續步驟中處理殘留的碳粉。木材紋理與樹脂含量不同,邊緣顏色與氣味也會有差異,屬於材質本身的特性。
打磨與清潔步驟
切割完成後,板材尚不能直接成為拼圖。碎片邊緣帶有碳化粉末,表面也可能殘留保護膜的膠痕或煙燻痕跡。打磨的目的,是在不改變輪廓尺寸的前提下,去除這些附著物,使邊緣光滑、表面一致。這一步看似簡單,卻需要克制力道,因為過度打磨會讓凸塊變細,直接影響拼合的鬆緊。
常見的打磨與清潔步驟大致如下,實際順序會依板材與工坊習慣而有所調整:
打磨後必須徹底除塵,否則殘留的木粉會在拼合時卡入縫隙,造成碎片無法完全落位。清潔方式以乾燥為主,避免使用大量水分,以免木材吸濕膨脹而改變尺寸。完成清潔的碎片再依圖案分組檢查,剔除有缺角或裂紋者,才進入裝盒階段。
- 以細砂紙輕磨碎片邊緣,去除碳化粉末與毛邊
- 輕拭表面,清除保護膜殘膠與煙燻痕跡
- 以軟毛刷或氣流吹除縫隙中的木粉
- 逐片檢查有無裂紋、缺角或未切透的連接點
- 依圖案區域分組,方便後續裝盒與清點
切割精度如何影響拼合
切割精度最直接的影響,是碎片之間的配合鬆緊。切縫寬度穩定、輪廓與圖稿一致時,相鄰碎片嵌合後既不會晃動,也不會需要用力壓入。反之,切縫忽寬忽窄,會使部分碎片過鬆、部分過緊,拼合時手感不一致,也容易在拼好後出現局部凸起或縫隙。
精度還牽涉到整體的對位。若板材在切割中輕微位移,或雷射頭在高速轉角時產生偏差,累積的誤差會使整幅拼圖的邊界無法對齊。木製拼圖厚度較大,切縫的垂直度也會被感受到,傾斜的切面會讓碎片只在表面咬合,翻面後便容易鬆脫。因此,垂直度與水平精度需要一併檢視。
對拼圖者而言,良好的精度表現為「落位感」:碎片對準後能輕輕沉入定位,並有適度的阻力把它固定住。這種手感來自圖稿補償、參數設定、板材固定與打磨的共同結果,任何一環失準都會被放大。理解這個流程,也有助於判斷一件作品的製作是否細緻,並在收藏與保養時更有依據。
本文僅提供一般性資訊,不構成專業建議。