手工拼圖的製作工序與工藝特色
手工拼圖以線鋸逐片鋸切木板而成,每一道線條都經過人手判斷與控制。本文依序說明其定義、工具、畫線規劃、鋸切節奏、邊緣修整,以及與機器切割成品的差異。
重點摘要
-
運鋸要穩 鋸切時下行施力、上提放鬆,維持均勻的節奏與送料力道,才能得到寬窄一致的切口。
-
修整與測試 邊緣砂磨以去除毛刺為限,並以完整拼合一次來確認每片的咬合,及早發現並微調瑕疵。
-
手工與機器各有所長 機器重一致與產量,手工則在造型彈性、切面質感與個別差異上具有特色,宜依用途選擇。
手工拼圖的定義
手工拼圖,一般指以人手操作線鋸,沿著預先規劃的線條將已貼合圖像的木板逐片鋸開的拼圖。其核心在於切割路徑由人決定,而非由程式或模具預先設定。因此,每一幅作品的碎片形狀、大小與連接方式,都帶有製作者的判斷。這與批量生產的拼圖在製作邏輯上有根本的不同。
就材料而言,手工拼圖多使用木質板材,常見為多層合成的夾板,因為層疊結構較不易翹曲,也較能承受鋸切時的應力。圖像通常先貼合於板面,再進行切割,使畫面與碎片同為一體。板材的厚度、木紋方向與膠合品質,都會影響後續鋸切的手感與成品的耐用程度。
手工拼圖並不等於粗糙或不精確,其重點在於工序由人掌控,可依畫面內容調整切法。例如在色彩相近的區域加入形狀變化,或為特定圖案設計獨特的碎片。這種彈性使手工製作適合成人拼圖,尤其是追求高難度、異形或藝術表現的作品。理解這項定義,有助於後續認識各道工序的意義。
線鋸與常用工具
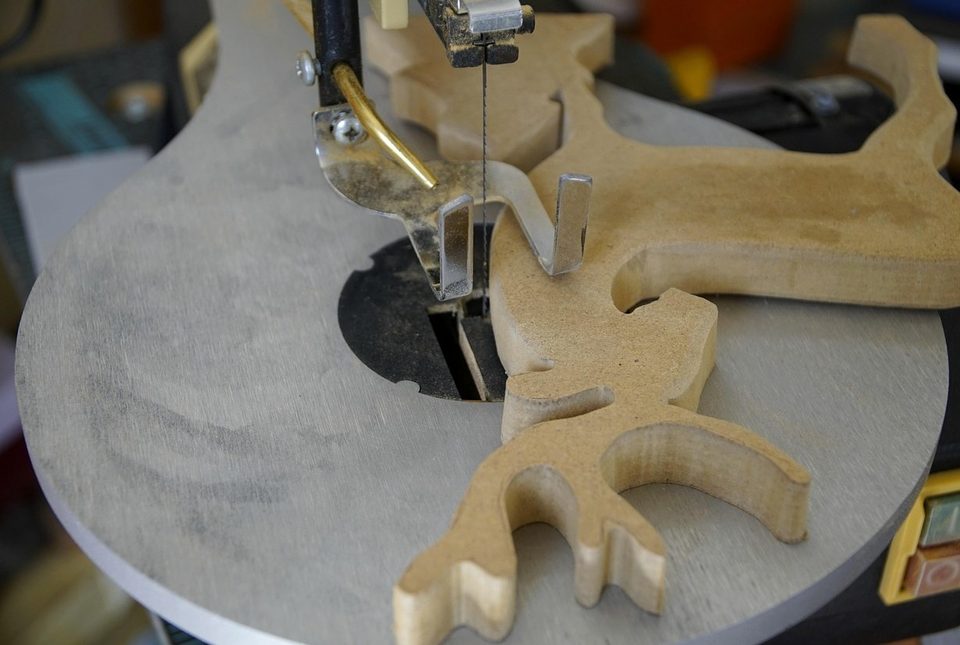
手工鋸切的主要工具是線鋸,依動力來源可分為手持框式線鋸與電動線鋸台兩大類。框式線鋸以弓形鋼架繃緊細鋸條,由雙手操作,節奏完全取決於使用者。電動線鋸台則以馬達帶動鋸條上下往復,工作板材放置於檯面,由人手推送轉向。兩者皆能鋸出細緻的曲線,只是操作感與效率略有差別。
鋸條的選擇對成品影響甚大。拼圖切割通常使用細齒鋸條,鋸縫窄,碎片之間的間隙小,拼合後較為緊密。鋸條過粗會使鋸縫變寬,拼合顯得鬆散,也容易造成邊緣毛刺。鋸條需要適度繃緊,過鬆易偏移或斷裂,過緊則同樣增加折斷的風險,因此裝卸與更換是一項需要熟練的細節。
除線鋸之外,輔助工具同樣不可少。鑽孔用的手鑽或小型電鑽,用來在板面預先開出穿線孔,使鋸條得以進入封閉的區域。砂紙與銼刀用於修整邊緣,鉛筆與尺用於畫線,夾具則固定板材以防晃動。此外,防塵口罩與護目鏡也屬必要配備,因為木屑在持續鋸切中會大量產生。
畫線與切割形狀規劃
鋸切之前,必須先規劃整幅拼圖的切割形狀。製作者通常會在圖像背面或另附的草稿上,以鉛筆畫出碎片的輪廓線。規劃時需考慮碎片的整體尺寸、數量與分布,並注意線條之間要保持足夠的連貫,避免出現過於細小而易斷裂的部位。良好的規劃能讓後續鋸切更順暢,也決定了拼合時的體驗。
碎片的形狀設計是手工拼圖最具個性的部分。常見的連接方式是凸出與凹入的榫形,其頸部寬度與頭部大小,影響碎片之間咬合的穩固程度。若頸部過窄,碎片容易斷裂;若過寬,則咬合力不足。此外,也可依圖像內容設計特殊形狀的碎片,使畫面中的物件以完整輪廓呈現,增添拼合時的趣味。
在規劃階段,也應留意木紋方向與受力關係。沿著木紋方向的細長部位較容易劈裂,因此線條走向宜避開這類脆弱處。有些製作者會刻意讓部分線條不規則,以降低碎片因形狀相似而被誤置的情形,提高拼合難度。以下為畫線規劃時常見的考量要點:
- 碎片尺寸大致均衡,避免過小而易斷
- 榫形頸部寬度適中,兼顧咬合與強度
- 線條走向避開木紋脆弱處
- 依圖像內容調整形狀,增加辨識與變化
鋸切的節奏與控制
鋸切的節奏,取決於手部動作是否穩定而均勻。線鋸的鋸條只有在向下行程時才真正切削木料,因此上提時應放鬆,不必施力。運鋸的幅度宜完整,讓鋸條的全長都參與工作,既能散熱,也能延緩鋸齒磨損。初學者常見的問題是速度忽快忽慢,導致切口寬窄不一,日後拼合時便會出現鬆緊不均的情形。
木板的移動方式同樣重要。多數工作者採取固定鋸條、轉動木板的做法,雙手輕扶板面,順著畫好的線條緩緩送料。送料的力道只需引導,不可強推,否則鋸條容易彎曲偏斜,切面也會出現傾斜。遇到急轉彎的凸起或凹口時,應先讓鋸條在原位輕輕空轉,再緩慢轉動木板,避免鋸條在窄處被卡住而折斷。
控制力道與視線,是維持精度的另外兩項要素。目光應落在鋸條前方的線條上,而非鋸條本身,這樣才能預先判斷轉向的位置。木板下方可墊以支撐,減少切割末端的撕裂。每切完一片,建議稍作停頓,檢視線條是否依然清楚。長時間連續作業容易造成疲勞,使手部細微晃動增加,適時休息本身就是品質控制的一環。
邊緣修整與組裝測試
切割完成後,每一片的邊緣都會留有細小的毛邊與木纖維的翹起。這些痕跡雖然不明顯,卻會影響拼片之間的咬合與手感。修整通常使用細砂紙或小型銼刀,沿著切面輕輕磨過,力道以去除毛刺為限,不應改變拼片的外形。若磨除過多,榫頭與凹槽的間隙會變大,成品便失去應有的緊實度。
正面與背面的處理方式也略有不同。正面的圖案層需要特別保護,砂磨時應避免砂紙越過邊緣刮傷表面;背面則可以稍微磨平,使拼片放在桌面上不至於晃動。修整的同時,也應留意是否有裂縫或鬆動的接合處,這類瑕疵若在此階段發現,仍可補救,等到成品完成後再處理就困難得多。
最後一道工序是組裝測試。全部拼片修整完畢後,需將整幅拼圖完整拼合一次,確認每一片都能順利嵌入,且沒有過緊或過鬆的情況。測試時可以留意以下幾項重點:
若發現個別拼片不合,應回頭局部微調,而非強行壓入。通過測試之後,拼圖才算具備交付或收藏的條件。
- 拼片之間的咬合是否緊實而不費力
- 整體拼合後表面是否平整、沒有高低落差
- 邊緣輪廓是否完整,沒有缺角或裂紋
- 拼片數量是否齊全,沒有遺漏或重複
手工與機器成品的差異
手工鋸切與機器切割的根本差別,在於形狀的來源。機器依據數位檔案重複同一套路徑,每一片的輪廓精確而一致,產量穩定;手工則是由工作者依線條逐片鋸出,每一塊拼片都帶有細微的個別差異。這種差異並非缺陷,而是手工製品的特徵,也使得同一款式的兩幅拼圖在細節上不會完全相同。
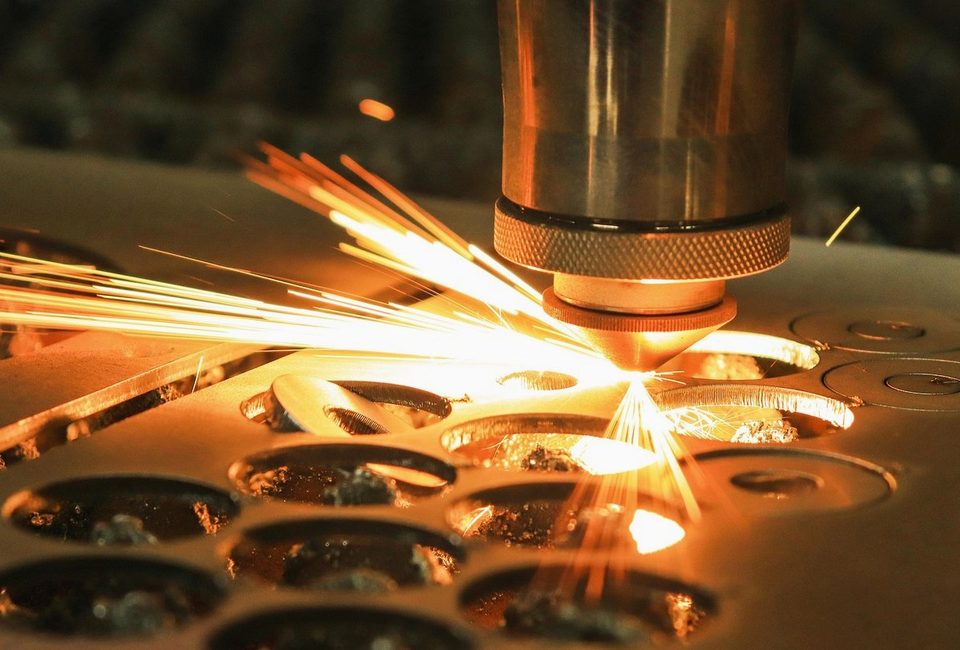
在切面與觸感上,兩者同樣有所區別。雷射切割會在邊緣留下輕微的碳化痕跡,切縫極細,拼片咬合往往非常緊密;線鋸的切縫寬度取決於鋸條粗細,邊緣顏色則保持木料的原色,經砂磨後手感較為溫潤。此外,手工能夠處理較複雜、不規則的曲線,也便於依木紋走向調整切割位置,這是固定程式不易做到的部分。
選擇何種方式,應視用途而定。需要大量、規格統一且價格穩定的拼圖,機器切割較為合適;重視獨特造型、個別化設計或收藏價值者,手工鋸切則更能體現工藝的特色。兩種方法並無絕對的高下,而是各自對應不同的需求。理解這些差異,有助於在挑選或訂製拼圖時,做出符合自身期待的判斷。
本文僅提供一般性資訊,不構成專業建議。